Rehber
3D Yazıcıda İlk Katman Tutmuyor mu? Nedenleri ve Çözümleri
3D yazıcında ilk katman tutmuyorsa çoğu zaman suçlu tabladaki yağ ya da Z-offset'tir. Belirtiden nedeni bulup çözümü sırayla deneyebilirsin.
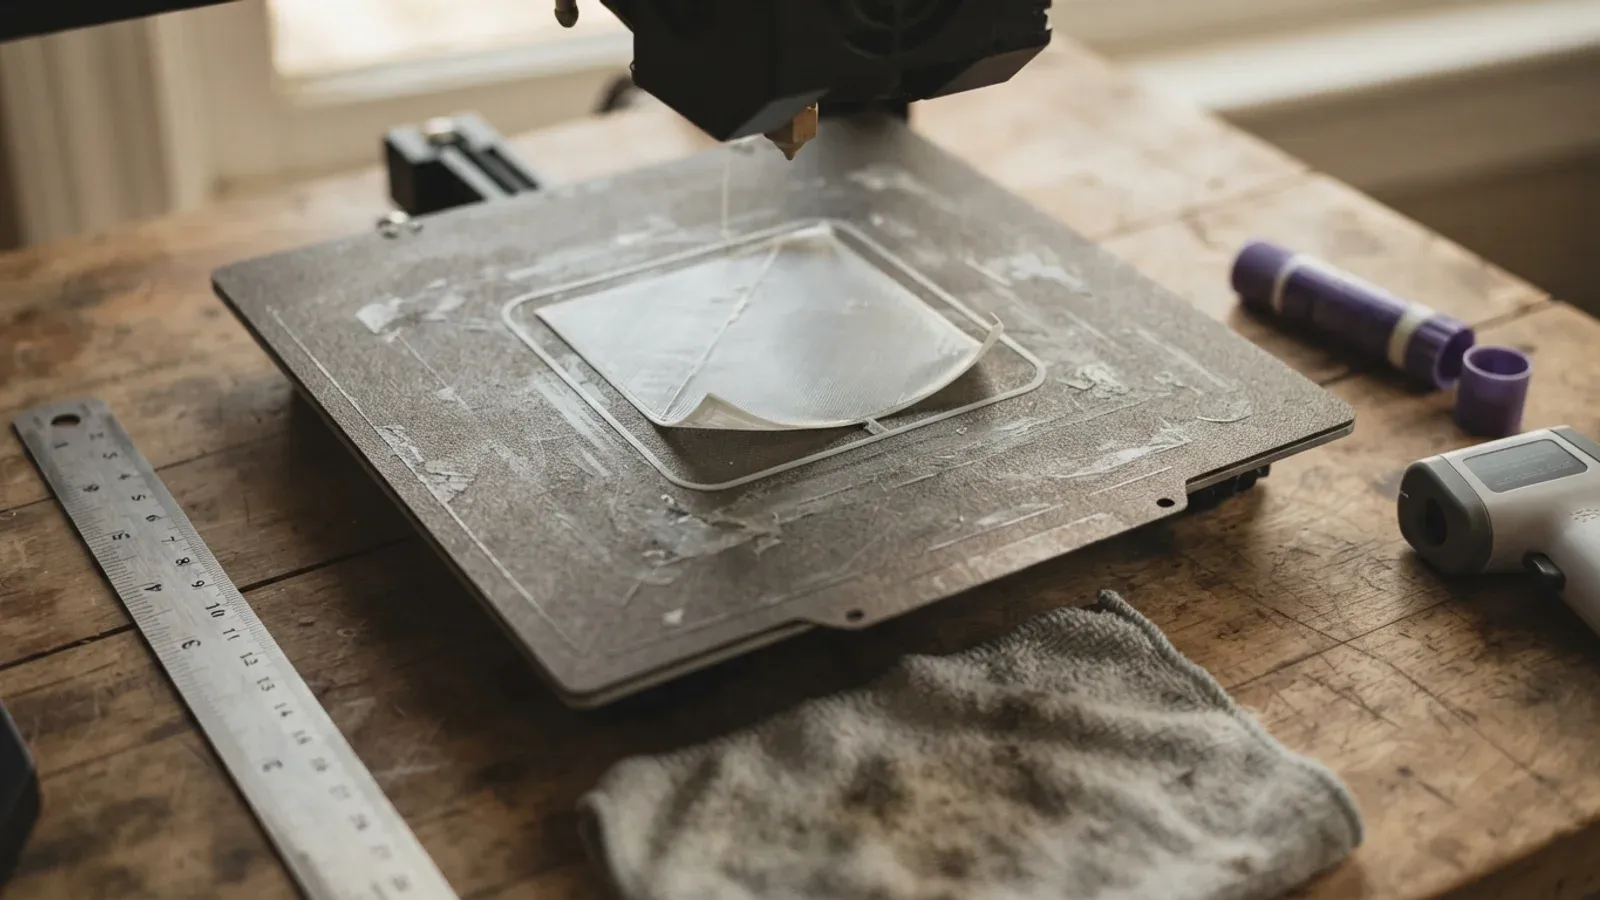
İlk katman tablaya yapışmıyorsa suçlu çoğu zaman tabladaki yağ ya da yanlış ayarlanmış Z-offset'tir; sıcaklık, plaka türü ve yapıştırıcı sonra gelir. Kontrolü bu sırayla yaparsan en ucuz ve en hızlı çözümler önce denenmiş olur. Qidi'ye göre yapışma sorunları bazen yanlışlıkla slicer (modeli katmanlara bölen yazılım) ya da kalibrasyon sorunu sanılır; oysa tabla bir bezle silindiğinde düzelebilir.
İlk katman tutmuyorsa önce neye bakmalı?
Baskıda ne gördüğün, nedeni büyük ölçüde söyler.
| Gördüğün | Olası neden |
|---|---|
| Filament yuvarlak bir boncuk gibi yatıyor, tutmuyor | Z-offset çok yüksek |
| Çizgi şeffaf ve fazla geniş, ezilmiş görünüyor | Z-offset çok düşük |
| Kalkma ön köşelerde, elle tuttuğun yerlerde | Parmak izi, yağ |
| Köşeler kıvrılıyor | Soğuma, tabla sıcaklığı, malzeme |
| Yapışma bir gün aniden bozuldu | Kirli tabla |
Snapmaker, ani yapışma kaybının bir numaralı nedeninin kirli yüzey olduğunu belirtiyor. Aynı kaynak köşe kıvrılmasını, tam kopmayı, ilk çizgilerin nozzle'a (filamenti eriten uç) yapışmasını ve nozzle tablaya çok yakınsa görülen "elephant's foot" (taban kenarının dışa şişmesi) hatasını ayrı arıza türleri olarak sayıyor.
Tabla nasıl temizlenir, IPA yüzde kaç olmalı?
Tabla soğukken, tiftiksiz bez ya da kâğıt havluya izopropil alkol (IPA) uygulayıp sil. Sıvıyı doğrudan tablaya püskürtme, ortasına dokunma, kenarlarından tut ve tamamen kurumasını bekle. Parmak izinin yol açtığı yapışma kaybı sık sık ön köşelerde, tabloyu tuttuğun yerlerde görülür.
Önerilen alkol oranı kaynaklar arasında farklı:
- Qidi rutin yağ giderme için %90-99 öneriyor; MatterHackers en iyisinin %99 olduğunu söylüyor.
- Snapmaker en az %70 diyor.
- Online Tech Tips %90 ve üzerini öneriyor, %70'i sıkışınca kullanılabilir buluyor. Bu kaynağa göre %70 daha az yağ alıyor ve alkol-su karışımı kuruyunca ince bir film bırakabiliyor.
Alkol işe yaramıyorsa ılık suya birkaç damla kokusuz bulaşık deterjanı kat. Qidi'ye göre el sabunu, kozmetik mendil ve cilt için üretilmiş alkollü pedler nemlendirici ve koku bıraktığı için uygun değil. Online Tech Tips, bulaşık deterjanlı suyun hem yağı hem de yapıştırıcı çubuk (glue stick) kalıntısını aldığını, alkol ve asetonun ise yapıştırıcı çubuğu iyi gidermediğini yazıyor.
Plakaya göre fark şöyle:
- Dokulu PEI: Yağ dokuya yerleşir ve tekrarlanan IPA silmelerinden sonra bile kalabilir; ılık su ve bulaşık deterjanı daha etkilidir.
- Cam tabla: Ilık su ve aşındırıcı olmayan süngerle temizlenir.
- Aseton: Dokulu ve saten PEI'de kullanma. Online Tech Tips, asetonun PEI levhalarda zamanla zarar verebileceğini söylüyor. Qidi, yalnızca bazı pürüzsüz PEI levhaların, üretici izin verirse, ara sıra asetonu tolere edebileceğini yazıyor. Metal spatulalardan da kaçın.
Güvenlik: IPA yanıcıdır; açık alevden uzak, havalandırılan bir yerde çalış. Asetonla IPA'yı asla karıştırma. Bulaşık deterjanlı su iletkendir, elektroniğe değmesin.
Z-offset doğru mu, nasıl anlaşılır?
Z-offset, probe (tabla ölçen sensör) tetikleme noktası ile nozzle ucu arasındaki farktır ve ilk katman yüksekliğini etkiler. Tabla mükemmel seviyelenmiş olsa bile yanlış Z-offset kötü ilk katman verir. Seviyeleme ile Z-offset iki ayrı işlemdir: biri nozzle-tabla mesafesini her noktada eşitler, öbürü o eşitlenmiş yüzeyin nozzle'a ne kadar yakın duracağını ayarlar.
Önce seviyelemeyi kontrol et. Snapmaker'a göre nozzle ve tabla baskı sıcaklığındayken nozzle'ı köşelere götür, standart ofis kâğıdıyla her köşede hafif ve eşit bir sürtünme hissedene kadar ayar topuzlarını çevir. Otomatik seviyelemesi olan 3D yazıcılarda da önce kabaca elle seviyeleme öneriliyor.
Sonra büyük, tek katmanlık bir test karesi bas ve baskı sürerken Z-offset'i canlı ayarla. Snapmaker 0,05 mm ya da daha küçük adımlar öneriyor; hedef, çizgilerin düzleşip birbirine kaynaşması, boşluk ve çıkıntı kalmamasıdır. Ayarı bulunca kaydet. Menü adları 3D yazıcıya göre değiştiği için "Z-offset", "Live Z-Adjust" ya da "baby-stepping" (baskı sırasında ince Z ayarı) kelimelerini ara.
MatterHackers'ın tarifine göre sapmanın etkisi şöyle:
- Yaklaşık 0,1 mm fazla yakın: Üst yüzey dalgalanır, taban dışa taşar; dalgalanmalar nozzle'a takılıp ilk katmanı kaldırabilir.
- Yaklaşık 0,05 mm fazla yakın: Kabul edilebilir, kenarlarda hafif yığılma olur.
- Yaklaşık 0,05 mm fazla uzak: Dolgu çizgileri arasında boşluk başlar, yapışma azalır.
- Yaklaşık 0,1 mm fazla uzak: Köşelerde ve ince detaylarda kalkma başlar, çizgiler ayrılabilir.
Sıcaklık ve slicer ayarları ne olmalı?
Temiz tabla ve doğru Z-offset'e rağmen tutmuyorsa slicer değerlerine bak. Snapmaker'ın önerdiği başlangıç değerleri:
- İlk katman hızı: 20-30 mm/s.
- Tabla sıcaklığı: PLA için 60-70 °C, ABS için 100-110 °C.
- Nozzle sıcaklığı: İlk katmanda normalin 5-10 °C üstü denenebilir.
- Parça soğutma fanı: İlk 1-5 katmanda %0.
- İlk katman yüksekliği: Biraz kalın; 0,2 mm baskıda 0,3 mm örnek veriliyor.
- Hat genişliği: Nozzle çapının yaklaşık %120-150'si. Bu, katman yüksekliğinden ayrı bir ayardır.
ABS, ASA ve Nylon gibi çekmesi yüksek malzemelerde kapalı kasa (enclosure) gerekir. PETG, Nylon ve eski PLA nem çektiği için hava geçirmez kapta saklanmalı, gerekirse filament kurutucudan geçirilmelidir.
Plaka türüne göre yapıştırıcı gerekir mi?
MatterHackers'a göre her filamentle çalışan evrensel bir tabla yüzeyi yoktur. Bu yüzden yapıştırıcı kararı plakaya ve malzemeye bağlıdır:
- PLA: MatterHackers, toz boyalı PEI üzerinde PLA için ince bir PVA yapıştırıcı çubuk katmanı gerektiğini yazıyor. Aynı plakada PETG yapıştırıcı istemiyor.
- PETG ve pürüzsüz PEI: PETG çok sert yapışabilir. Qidi'ye göre yapıştırıcı çubuk koruyucu katman olarak yardımcı olur. Online Tech Tips ise PETG'nin PEI kaplamayı sökecek kadar sıkı tutabildiğini, cam temizleyicinin (örneğin Windex) ayırıcı görevi görebildiğini, ama PLA ya da ABS'ye geçerken yeniden temizlik gerektiğini söylüyor.
- Genel kural: Yapıştırıcıyı ince ve eşit sür; MatterHackers kalın sürülmemesini öneriyor.
Yapıştırıcı yapışmayı artırmak için eklenen bir önlemdir; kirli tablayı kurtarmaz. Önce temizle, sonra yapıştırıcı sür.
Bir sonraki baskıdan önce tabla soğukken sil, ısıtıp ofis kâğıdıyla köşeleri kontrol et ve tek katmanlık kareyi bas. Çizgiler birbirine kaynaşıyorsa sorun çözülmüştür. Sorun sürerse Sorun Giderme kategorisindeki diğer rehberlere, malzemenin tabla sıcaklığı ve nem ihtiyacı için filament çeşitleri rehberine bakabilirsin. Yeni başlıyorsan 3D yazıcı nedir rehberi sırayı toparlar.
Sık sorulan sorular
Tabla temizliğinden sonra bile yapışma yoksa ne yapmalıyım?
Z-offset'i canlı ayarla ve tek katmanlık test karesiyle kontrol et. Sorun sürerse tabla ve ilk katman sıcaklığını, fan ayarını ve filamentin nemli olup olmadığını gözden geçir.
Her baskıdan önce tabla silinmeli mi?
Kaynaklar sabit bir sıklık vermiyor. Rutin yağ giderme için soğuk tablada IPA öneriliyor; yapışma aniden bozulduysa önce tablayı temizle.
Dokulu PEI plakayı alkolle silmek yetmiyor, ne yapmalıyım?
Qidi'ye göre yağ dokuya yerleşip tekrarlanan IPA silmelerinden sonra bile kalabilir. Ilık su ve kokusuz bulaşık deterjanı daha etkilidir.
Aseton ve IPA'yı birlikte kullanabilir miyim?
Hayır. Online Tech Tips, ikisinin karışmasının peracetic acid oluşturduğunu belirtiyor. Ayrıca aseton dokulu ve saten PEI'ye uygun değil.
Z-offset ile seviyeleme aynı şey mi?
Değil. Seviyeleme nozzle-tabla mesafesini her noktada eşitler; Z-offset ise ilk katman yüksekliğini etkileyen farktır. Mükemmel seviyelenmiş tablada bile yanlış Z-offset ilk katmanı bozar.
Kaynaklar
- All3DP – Z-Offset Guide
- Qidi Tech – What to Clean a 3D Printer Bed With
- Snapmaker – 10 Ways to Fix Your 3D Print Not Sticking to the Bed
- 3D Printing Space – How to Level Your 3D Printer Bed and Set the Z-Offset
- MatterHackers – 3D Printing 101: Perfect First Layer
- Online Tech Tips – How to Clean a 3D Printer Bed